
Việc sử dụng máy khắc laser kim loại để khắc trên kim loại là một ứng dụng phổ biến nhất hiện nay. Ngoài khắc trên bề mặt, trong một số trường hợp nhu cầu khách hàng sẽ cần đến độ sâu. Vậy làm cách nào để tối ưu khắc sâu trên kim loại vừa tinh xảo lại không làm ảnh hưởng đến chất lượng, độ bền của máy. Laser Tân Tiến sẽ giúp bạn tìm hiểu rõ qua bài viết này.
Contents
Các yếu tố để tối ưu khắc sâu trên kim loại
Để tối ưu khắc sâu trên kim loại đạt hiệu quả nhất bạn cần đầu tư cho mình một máy khắc laser fiber kim loại đúng yêu cầu về công suất laser, tốc độ khắc, tần số, khoảng cách giữa các đường khắc, độ rộng xung, vị trí tiêu điểm và chiến lược xử lý. Việc đáp ứng đầy đủ các yếu tố, các thông số phù hợp, máy khắc laser kim loại có thể tạo ra các vết khắc sâu, vĩnh cửu trên kim loại như inox, thép không gỉ, nhôm, đồng thau,…

Các yếu tố để tối ưu khắc sâu trên kim loại được xếp hạng mức độ ảnh hưởng của các thông số theo thứ tự: Công suất > Tốc độ > Tần số > Khoảng cách giữa các vạch khắc
- Công suất quyết định lượng năng lượng được cung cấp.
- Tốc độ quyết định lượng năng lượng tập trung ở mỗi khu vực.
- Tần số và xung ảnh hưởng đến năng lượng của xung đơn.
- Khoảng cách giữa các cửa lấy mẫu kiểm soát mật độ tiếp xúc và chất lượng bề mặt đáy.

Khắc sâu trên kim loại là gì?
Khắc sâu kim loại là một quy trình sử dụng laser để loại bỏ vật liệu từng lớp một, tạo ra một rãnh vĩnh viễn, có thể cảm nhận được trên kim loại. Khác với việc đánh dấu trên bề mặt chỉ ảnh hưởng đến lớp trên cùng, khắc sâu sẽ cắt vào bên trong vật liệu.
Một số ví dụ kích thước khắc sâu trên kim loại
- Khắc trên bề mặt: ~0,01–0,03 mm
- Khắc chìm tiêu chuẩn: ~0,05–0,1 mm
- Khắc chìm sâu: 0,1 mm trở lên

Cách tối ưu hóa cài đặt để khắc sâu trên kim loại
Một bộ thông số khắc sâu điển hình có thể là: công suất cao (80–95%) + tốc độ trung bình thấp (300–1000 mm/s) + tần số thấp (20–50 kHz) + khoảng cách giữa các đường khắc nhỏ (0,01–0,03 mm) + nhiều lần khắc + điều chỉnh tiêu cự động.
Sự kết hợp tối ưu sẽ thay đổi tùy thuộc vào vật liệu và độ sâu cần thiết.
1/ Công suất nguồn laser
Công suất laser quyết định tổng năng lượng truyền đến bề mặt vật liệu trên mỗi đơn vị thời gian. Công suất càng cao thì mật độ năng lượng trong chùm tia laser càng lớn, làm bay hơi/tan chảy một thể tích vật liệu lớn hơn trên mỗi đơn vị thời gian.
Ví dụ cụ thể: Với cùng thời gian xử lý và số lần quét, laser 100W có thể đạt được độ sâu gấp khoảng 1,7 lần so với laser 50W (148,97 μm so với 88,82 μm).
Tuy nhiên công suất quá cao có thể gây quá nhiệt, cháy hoặc biến dạng bề mặt.

Đối với laser công suất cao (ví dụ: 200W), khắc sâu thường không cần đến 95%–100% công suất tối đa. Công suất quá cao sẽ tạo ra sự tích tụ nhiệt quá mức trong thời gian ngắn, dẫn đến hiện tượng bắn tóe và chất lượng cạnh kém.
Vì vậy nên bắt đầu ở mức công suất 60%–80% và điều chỉnh theo phản ứng thực tế của vật liệu.
2/ Tốc độ khắc
Tốc độ quyết định thời gian tia laser chiếu vào bề mặt vật liệu. Tốc độ càng thấp thì năng lượng được truyền tải càng nhiều trên mỗi đơn vị diện tích, giúp loại bỏ nhiều vật liệu hơn trong một lần chiếu.

Ví dụ:
Máy khắc laser kim loại cho thấy khi tốc độ quét tăng, độ sâu khắc giảm. Tốc độ điển hình cho công việc khắc sâu nằm trong khoảng từ 300 đến 1500 mm/giây. Tốc độ quá thấp (ví dụ: <100 mm/giây) gây ra vùng ảnh hưởng nhiệt quá mức, chảy quá mức và chất lượng kém.
3/ Tần số (kHz)
Tần số quyết định số lượng xung phát ra mỗi giây. Tần số thấp hơn = năng lượng xung cao hơn, xung mạnh hơn, tần số cao hơn = năng lượng xung thấp hơn nhưng xung dày đặc hơn. Khi tần số tăng, độ sâu khắc giảm.
- Trên đồng thau, tăng tần số từ 40 lên 70 kHz sẽ cho độ sâu khắc thêm 0,5 mm.
- Trên nhôm, tần số 100 kHz cho độ sâu khắc tối đa là 2,43 mm, trong khi ở tần số 600 kHz, việc khắc sâu hiệu quả trên nhôm không còn khả thi nữa.
Tần số và chất lượng bề mặt
- Tần số cao hơn (80–150 kHz) thường tạo ra các vết khắc mịn hơn, thích hợp cho việc khắc tinh xảo và hoàn thiện bề mặt.
- Tần số thấp hơn (20–50 kHz) tạo ra các xung mạnh hơn với lực tác động lớn hơn mỗi lần bắn, lý tưởng cho việc khắc theo chiều sâu.
Đối với các laser xung Q tiêu chuẩn Q-switched tần số và độ rộng xung có mối liên hệ mật thiết với nhau. Mỗi độ rộng xung có một tần số cơ bản tương ứng.
Dưới tần số cơ bản, công suất đầu ra giảm; trên tần số cơ bản, công suất đỉnh giảm. Ví dụ, độ rộng xung 240 ns tương ứng với tần số cơ bản khoảng 10 kHz, trong khi 160 ns tương ứng với khoảng 105 kHz.
Do đó, bạn không thể đơn giản cho rằng tần số thấp hơn sẽ khắc sâu hơn, bạn phải chọn tần số phù hợp dựa trên kiểu máy laser và độ rộng xung cụ thể của mình.
4/ Vùng làm việc/ khoảng cách giữa các vạch khắc
Vùng làm việc là phạm vi khoảng cách giữa các đường quét liền kề trong mẫu khắc. Khoảng cách nhỏ hơn làm tăng mật độ chiếu tia laser trên mỗi đơn vị diện tích, khiến tia laser tác động lên vật liệu nhiều lần hơn và do đó làm sâu thêm vết cắt.
Một vùng làm việc cần khắc sâu trên kim loại càng nhỏ thì sẽ đạt hiệu quả và rút ngắn thời gian rất nhiều so với khi khắc trên kim loại ở khoảng cách lớn hơn.
Ví dụ:
Khi khoảng cách tăng từ 0,01 mm lên 0,1 mm, thời gian xử lý cho 100 lần chạy sẽ giảm dần.

5/ Số lần khắc
Độ sâu loại bỏ mỗi lần khắc điển hình đối với khắc sâu bằng laser sợi quang nằm trong khoảng 0,01–0,1 mm, tùy thuộc vào công suất, tốc độ và vật liệu. Để đạt được độ sâu 1 mm thường cần từ 10 đến 100 lần khắc hoặc hơn.
Càng nhiều lần khắc thì càng loại bỏ được vật liệu mịn hơn, tạo ra sự chuyển tiếp mượt mà hơn ở mặt dưới. Tuy nhiên, với số lần khắc rất cao, cần giảm nhẹ công suất mỗi lần cắt để tránh bị cháy hoặc quá nhiệt.
Đối với độ sâu vượt quá 0,5 mm, nên áp dụng chiến lược quét theo nhóm (ví dụ: quét 3-5 lớp, tạm dừng để làm nguội và loại bỏ xỉ, sau đó tiếp tục). Điều này giúp ngăn ngừa sự tích tụ xỉ và suy giảm chất lượng do tích tụ nhiệt.

6/ Điều chỉnh tiêu cự
Điểm hội tụ của laser có mật độ năng lượng cao nhất. Khi độ sâu khắc tăng lên, bề mặt vật liệu di chuyển ra xa mặt phẳng tiêu điểm hơn. Nếu không điều chỉnh tiêu điểm cho phù hợp, laser sẽ hoạt động ở trạng thái mất tiêu điểm với mật độ năng lượng thấp hơn nhiều, làm giảm đáng kể hiệu quả độ sâu .
- Nhôm và đồng thau: độ lệch tiêu cự = -3 mm
- Thép không gỉ và thép carbon: độ lệch tiêu cự = -2 mm

Khi độ sâu tăng lên, bạn cần dần dần hạ trục Z (hoặc dịch chuyển tiêu điểm xuống dưới). Hạ tiêu điểm đi 0,05–0,1 mm sau mỗi số lớp cố định (ví dụ: sau mỗi 50–100 lớp).
7/ Độ rộng xung ( Thông số cho laser MOPA)
Ngoài các yếu tố để tối ưu khắc sâu trên kim loại trên đối với laser fiber MOPA, độ rộng xung (thời lượng xung) là biến số quan trọng.
Độ rộng xung quyết định thời gian mỗi xung laser kéo dài bao lâu. Độ rộng xung càng lớn = năng lượng xung đơn càng cao = khả năng loại bỏ vật liệu càng mạnh.
Dữ liệu thực nghiệm cho thấy khi độ rộng xung giảm, độ sâu khắc cũng giảm. Độ rộng xung lớn hơn cho hiệu suất khắc sâu mạnh hơn. Đối với các ứng dụng cần độ sâu khắc, nên sử dụng độ rộng xung từ 200–400 ns hoặc thậm chí rộng hơn. Ở mức 240 ns, độ sâu đạt tối đa đối với tất cả các vật liệu được thử nghiệm.
Ưu điểm của laser MOPA là độ rộng xung và tần số có thể được điều chỉnh độc lập, điều mà các laser chuyển mạch Q truyền thống không thể làm được.
Công suất bao nhiêu có thể để tối ưu khắc sâu trên kim loại?
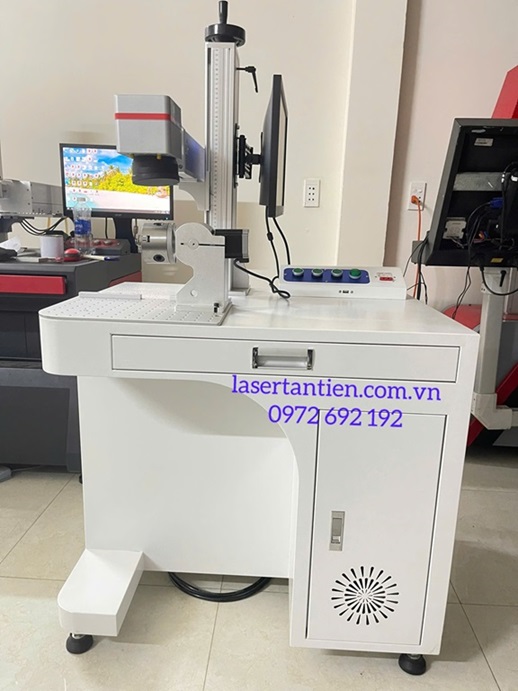
Để tối ưu khắc sâu trên kim loại, khách hàng nên đầu tư cho mình một máy khắc với công suất tối thiểu 50W trở lên. Nếu có tài chính hơn, bạn nên đầu tư máy khắc laser kim loại 100W hoặc 200W
Thực tế cho thấy
- Khắc sâu trên kim loại vượt trội: Công suất lên đến 100W mang lại hiệu quả gấp 10 lần so với hệ thống 20W. Dễ dàng khắc sâu hơn 0,5 mm trên kim loại thép không gỉ, đồng thau, nhôm.
- Tốc độ có thể mở rộng: Những công việc mất 8 giờ trên máy laser công suất thấp nay hoàn thành chỉ trong vài phút. Khả năng hoạt động ổn định 24 giờ giúp sản xuất hàng loạt và giao hàng trong ngày trở nên khả thi.
- Độ chính xác MOPA: Điều khiển độ rộng xung và tần số độc lập mang lại khả năng loại bỏ vật liệu mạnh mẽ và bề mặt hoàn thiện mịn màng.
- Độ tin cậy công nghiệp: Trục Z điện tử, thấu kính có thể thay đổi, được chế tạo để hỗ trợ công việc nhiều lần liên tục với kết quả nhất quán và có thể lặp lại.
Ứng dụng của việc tối ưu khắc sâu trên kim loại
Các sản phẩm thường sử dụng máy khắc laser kim loại để tối ưu khắc sâu trên kim loại trên sản phẩm như:
- Khắc khuôn mẫu
- Khắc con dấu
- Huy hiệu chương
- Trang sức cá nhân
- Khắc trên sản phẩm cơ khí chế tạo, ngành ô tô, vận tải và dầu khí,…
Vì sao nên chọn địa chỉ cung cấp máy khắc laser để tối ưu khắc sâu trên kim loại tại Laser Tân Tiến?
Laser Tân Tiến là đơn vị chuyên cung cấp giải pháp tối ưu khắc sâu trên kim loại được nhiều doanh nghiệp, cơ sở lựa chọn trên cả nước. Với kinh nghiệm hơn 15 năm cung cấp máy laser cho các doanh nghiệp. Cùng với tay nghề chuyên viên kỹ thuật tay nghề cao, bảo hành uy tín trọn đời. Khách hàng sẽ được chuyển giao công nghệ và hướng dẫn sử dụng tận tình. Sẽ mang đến sự hài lòng cho Quý khách hàng.
- Chúng tôi có nhiều loại máy và công suất phù hợp với nhu cầu sử dụng và điều kiện kinh tế của khách hàng.
- Đội ngũ nhân viên kỹ thuật trình độ cao sẽ tư vấn cụ thể, chi tiết để khách hàng có thể lựa chọn được sản phẩm ưng ý nhất.
- Bên cạnh chất lượng sản phẩm thì chính sách bảo hành chuyên nghiệp sẽ giúp khách hàng hoàn toàn an tâm trong suốt quá trình sử dụng. Máy cắt laser khách hàng mua tại Laser Tân Tiến sẽ được bảo trì trọn đời.
- Dịch vụ 24/7: khi khách hàng khi gặp sự cố hay bất kì lý do nào về máy khắc laser, kỹ thuật công ty sẽ giải quyết nhanh chóng.

Quý khách có nhu cầu mua máy khắc laser để tối ưu khắc sâu trên kim loại, xin vui lòng liên hệ với chúng tôi theo thông tin bên dưới. Rất hân hạnh được phục vụ quý khách!
- CÔNG TY TNHH CÔNG NGHỆ TÂN TIẾN
- ĐC: 115/23/8 Nguyễn Văn Quá, phường Đông Hưng Thuận, Tp.HCM
- Mobile: 0972 692 192 – 0919 036 046
- Email: ngtuanke@gmail.com
- Website: lasertantien.com.vn
